PRO MAJSTER MP0230
Spis Modułów Poradnika

⚡ Co chcesz pospawać?

Wybierz materiał – od razu zobaczysz, jak ustawić maszynę i gdzie wpiąć kable.

Profil stalowy 1.5 – 2.5 mm • Ogrodzenia / meble
Cienka blacha 0.8 – 1.2 mm • Auto / wydechy
BEZ BUTLI (FLUX) Teren / ogród • Drut proszkowy
Gruba stal 4.0 – 6.0 mm • Kątowniki / ramy
Aluminium 2.0 – 4.0 mm • Czysty Argon
Elektroda (MMA) Zardzewiały metal • Budowa
Grubość ścianki: 2.0 mm
Profil stalowy (1.5 – 2.5 mm)
Moc (Prąd)
85 A
Prawe pokrętło
Drut i Rolka
0.8 mm (V)
Końcówka 0.8
Gaz
MIX 8-10 l/m
Argon+CO2
Podłączenie kabli:
Uchwyt spawalniczy: Palnik MIG (Euro)
Zacisk masy: Gniazdo MINUS (-)
Kabel polaryzacji (z frontu): Kabel do PLUS (+)
Trzymaj palnik pochylony w stronę spawania (kąt ok. 75°), dysza 10 mm od blachy.

🎛️ Panel Spawarki — Co do czego służy?
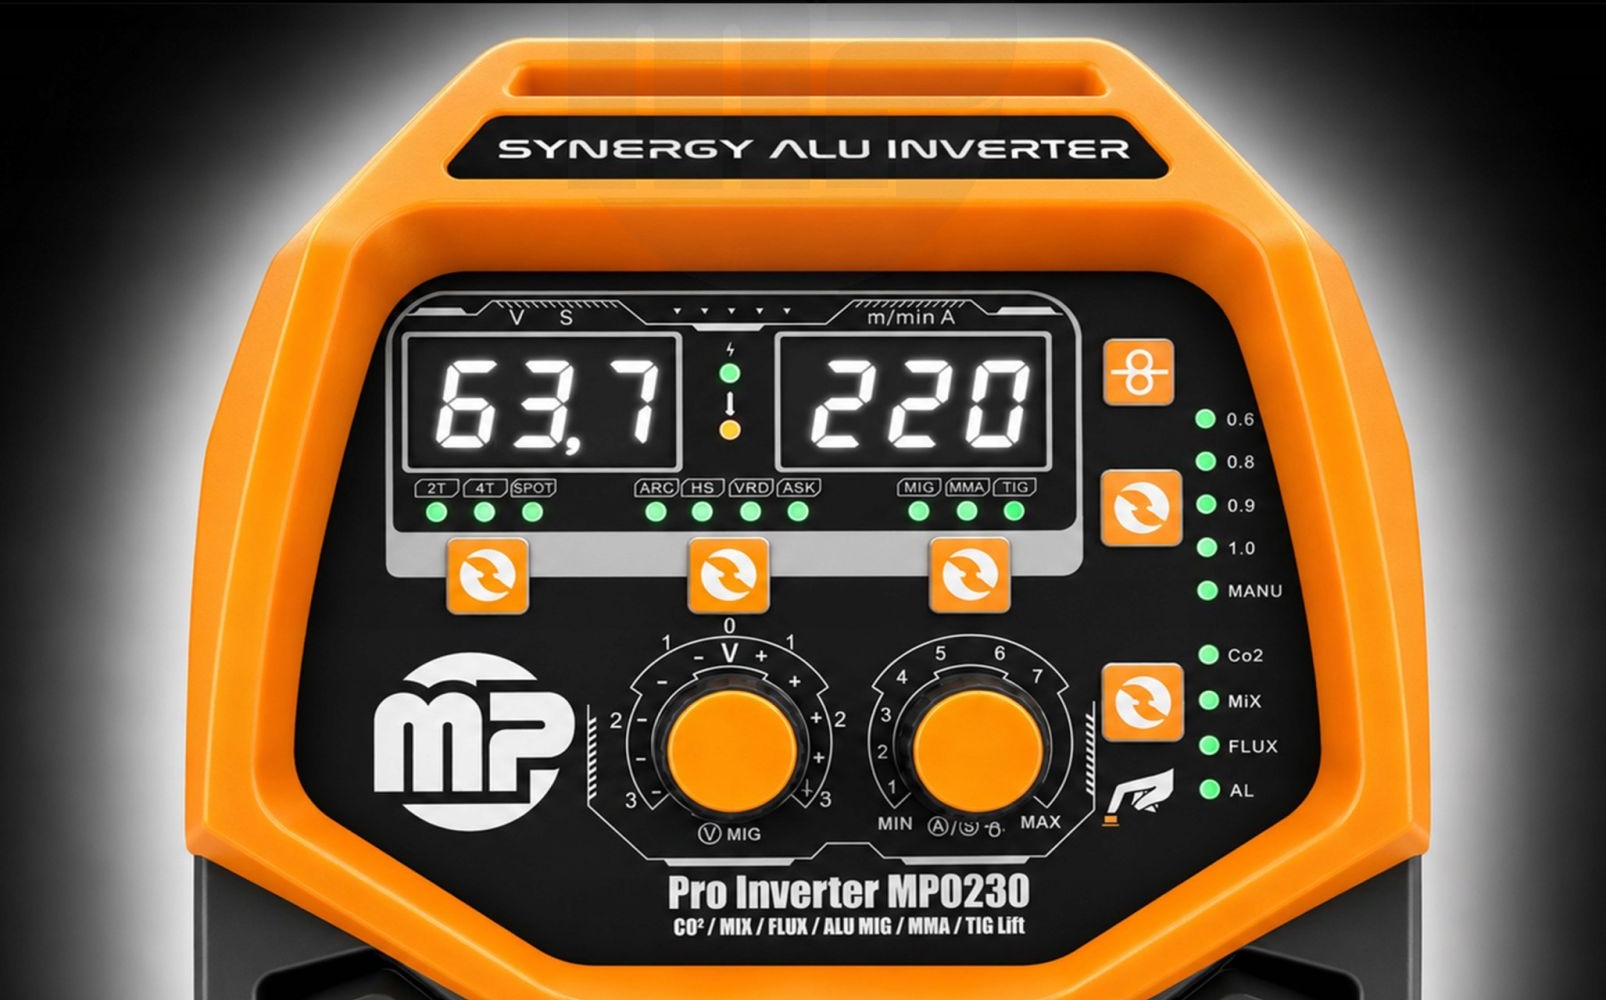
👆 Dotknij dowolny przycisk lub pokrętło bezpośrednio na spawarce:
Prawdziwy panel sterowania spawarki Majster PRO MP0230
Prawy wyświetlacz cyfrowy LED

Prawy Wyświetlacz: Prąd [A] czy Posuw [m/min]?

📍 Pozycja: Prawy biały cyfrowy wyświetlacz 7-segmentowy
Ten ekran w zależności od wybranego trybu pokazuje albo Ampery (moc prądu), albo Posuw (metry na minutę).

1. KIEDY POKAZUJE PRĄD W AMPERACH [A]:
  • W trybie MIG z Synergią (druty 0.6 / 0.8 / 0.9 / 1.0): Podczas kręcenia prawym pokrętłem w spoczynku ekran pokazuje zadaną moc prądu w Amperach (od ok. 35A do 220A). Spawarka w tle sama wylicza potrzebny posuw drutu!
  • W trybie MMA (zwykła elektroda w uchwycie): ZAWSZE pokazuje prąd spawania w Amperach (20–220A), bo przy elektrodzie otulonej w ogóle nie ma drutu ze szpuli.
  • W trybie TIG Lift (uchwyt z elektrodą wolframową): ZAWSZE pokazuje prąd w Amperach (15–220A).
  • PODCZAS SAMEGO SPAWANIA (w trakcie jarzenia łuku): Niezależnie od trybu, procesor mierzy i wyświetla rzeczywisty prąd roboczy [A], który fizycznie płynie przez metal.
2. KIEDY POKAZUJE POSUW DRUTU W METRACH NA MINUTĘ [m/min]:
  • W trybie ręcznym MANU (wyłączona synergia): Gdy przyciskiem drutu wybierzesz diodę MANU, automatyczna synergia wyłącza się. Wtedy prawe pokrętło reguluje bezpośrednio prędkość silnika podajnika, a prawy ekran pokazuje posuw w m/min (od 2.0 do ok. 13.0 m/min).
  • Przy wciskaniu przycisku Testu Drutu (ikonka szpulki): Silnik wysuwa drut z pełną prędkością serwisową bez podawania prądu na rączkę.
💡 Jeśli jesteś początkujący, ZAWSZE wybieraj grubość drutu (np. 0.8 lub 0.9 FLUX), a NIE tryb MANU! Wtedy patrzysz na Ampery (zasada: 40A na 1 mm grubości stali), a podawaniem drutu zajmuje się automatyczny procesor.

🔌 Gdzie wpiąć kable na przednim panelu?

Spawarka ma wygodny system zmiany biegunowości bezpośrednio na przednim panelu (nie trzeba otwierać boku ze szpulą!). Z obudowy wychodzi krótki, czarny przewód polaryzacji, który wpinasz w gniazdo PLUS (+) lub MINUS (-).
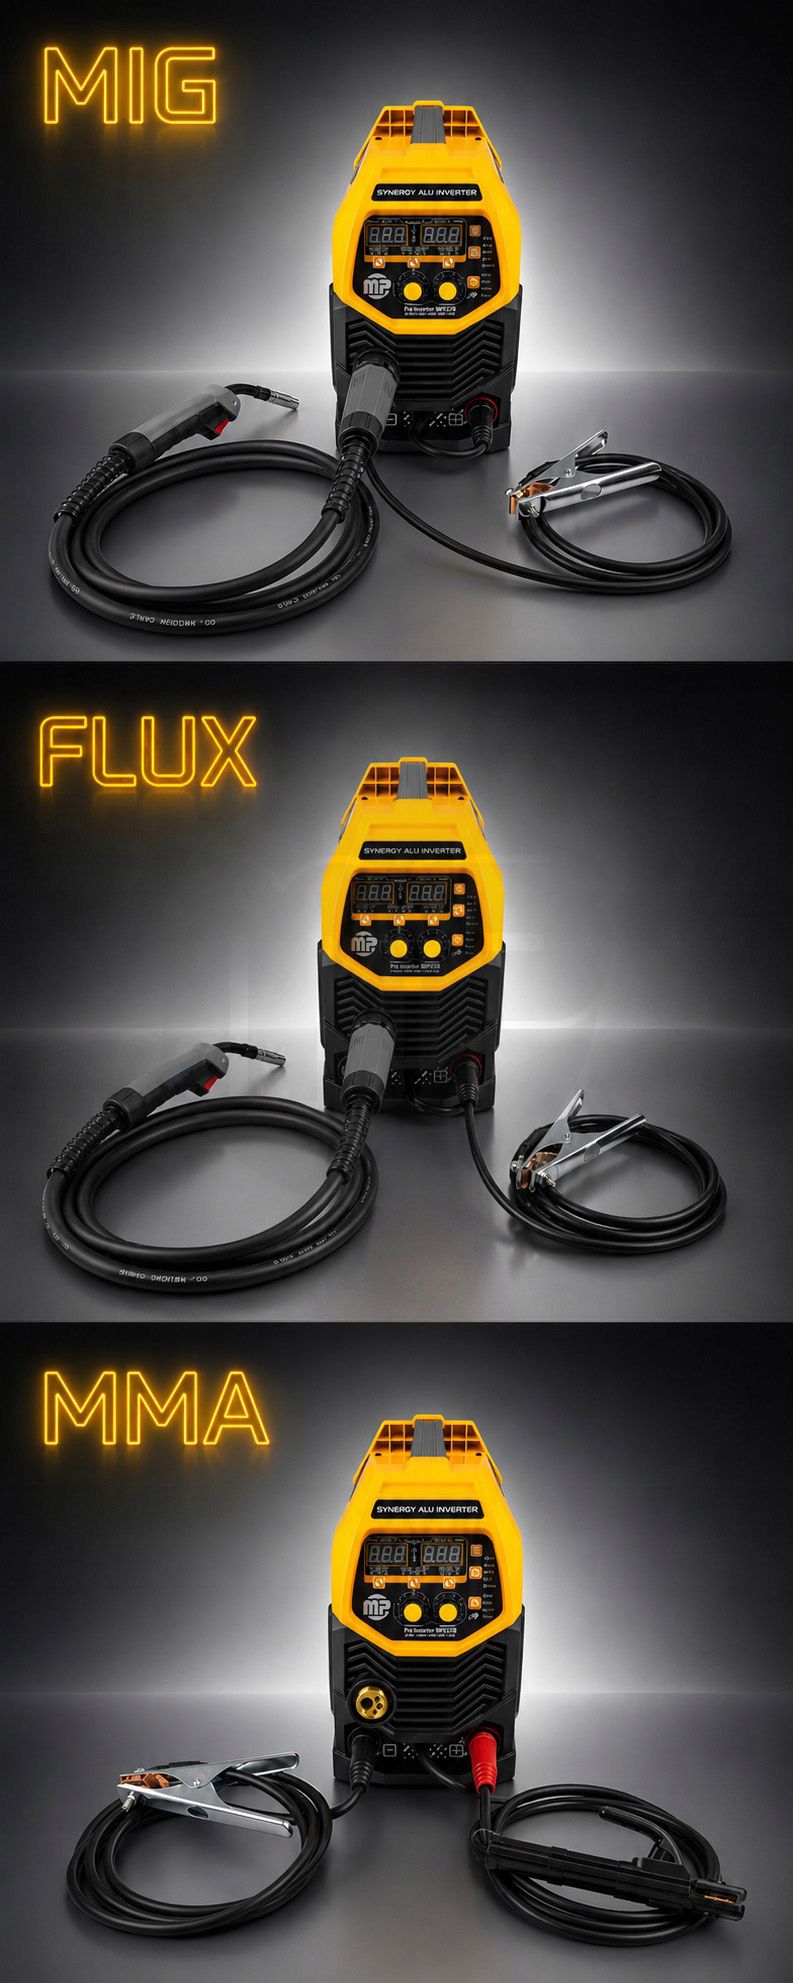
Oficjalny schemat podłączenia przewodów w spawarce Majster MP0230 dla MIG, FLUX i MMA
📸 Schemat podłączeń z instrukcji: MIG (z gazem) • FLUX (bez butli) • MMA (elektroda)
1. MIG / MAG z Butlą (CO2 / MIX) Standard
Uchwyt MIG (palnik): Wkręcony w gniazdo EURO
Krótki kabel z frontu spawarki: Wpięty do gniazda PLUS (+) [czerwone]
Przewód masowy z kleszczami: Wpięty do gniazda MINUS (-) [czarne]
3. Spawanie Aluminium (ALU MIG) Rolka U
Uchwyt MIG (palnik): Gniazdo EURO (wkład teflonowy)
Krótki kabel z frontu: Wpięty do gniazda PLUS (+) [czerwone]
Przewód masowy z kleszczami: Wpięty do gniazda MINUS (-) [czarne]
Gaz z butli: Czysty Argon 100%
4. Tradycyjna Elektroda Otulona (MMA) Szczypce w plusie
Gniazdo EURO: Puste (odkręcony palnik MIG)
Krótki kabel z frontu: Nieużywany (może wisieć wolno)
Uchwyt elektrody (szczypce): Wpięty do gniazda PLUS (+) [czerwone]
Przewód masowy z kleszczami: Wpięty do gniazda MINUS (-) [czarne]
5. TIG Lift (Elektroda Wolframowa) Palnik w minusie
Uchwyt TIG (z zaworkiem w rączce): Wpięty do gniazda MINUS (-) [czarne]
Przewód masowy z kleszczami: Wpięty do gniazda PLUS (+) [czerwone]
Gaz z butli: Czysty Argon podłączony wprost do palnika

🚀 Pierwszy Start w 5 Krokach

Jak prawidłowo założyć drut i odpalić migomat bez nerwów.

1

Sprawdź rolkę podajnika

Otwórz klapę. Sprawdź, jaki rowek rolki jest widoczny z przodu. Rowek V (0.8) do drutu stalowego lub FLUX, rowek U tylko do aluminium.

2

Załóż szpulę i wyreguluj docisk

Załóż szpulę tak, by drut rozwijał się od dołu. Wsuń drut przez rolkę w gniazdo na 5 cm. Opuść ramię dociskowe ze sprężyną.

💡 Test: drut ma wysuwać się pewnie, ale gdy złapiesz go mocno dwoma palcami, rolka powinna delikatnie zabuksować.
3

Przepchnij drut przyciskiem testowym

Wykręć miedzianą końcówkę z rączki. Włącz spawarkę i przytrzymaj pomarańczowy przycisk ze szpulką w prawej kolumnie. Silnik przepchnie drut przez 3 metry w kilka sekund – bez prądu i bez marnowania gazu!

4

Podłącz gaz lub załóż FLUX

Dla spawania z gazem odkręć butlę i ustaw na reduktorze 8–10 l/min. Jeśli spawasz drutem samoosłonowym FLUX, butla jest niepotrzebna.

5

Technika trzymania palnika

Trzymaj uchwyt nachylony pod kątem ok. 75°, a dyszę trzymaj 10–12 mm od blachy. Prowadź uchwyt jednostajnym tempem.

🛠️ Coś nie działa? Wybierz objaw

Szybka diagnoza i 1-minutowa naprawa dla najczęstszych problemów.

💥 Drut mocno strzela i odpycha uchwyt
Przyczyna: Za małe napięcie (V) lub słaby styk masy na brudnej blasze. 👉 Przekręć lewe pokrętło o +0.5 lub +1.0 V w prawo. 👉 Przeczyść szlifierką miejsce zapięcia zacisku masowego.
🔥 Drut topi się w kulkę i klei do końcówki
Przyczyna: Za wysokie napięcie lub zacięty drut w rączce. 👉 Obniż lewe pokrętło na minus (-0.5 do -1.0). 👉 Sprawdź, czy końcówka miedziana nie jest zapieczona – w razie potrzeby wkręć nową.
🕳️ Wypalają się dziury w materiale
Przyczyna: Za duży prąd lub zbyt wolne przesuwanie rączki. 👉 Zmniejsz prąd prawym pokrętłem mocy. 👉 Przy cienkich blachach włącz tryb SPOT i spawaj punkt za punktem.
🧀 Spoina wygląda jak ser z dziurami (pory)
Przyczyna: Brak wypływu gazu lub wiatr zdmuchnął osłonę na dworze. 👉 Sprawdź, czy butla jest odkręcona i czy na reduktorze jest 8–10 l/min. 👉 Oczyść spawane elementy ze smaru, farby i grubej rdzy.
🛑 Silnik kręci, ale drut stoi w miejscu
Przyczyna: Za luźny docisk rolki lub zagięty przewód spawalniczy. 👉 Wyprostuj 3-metrowy przewód spawalniczy na podłodze. 👉 Dokręć lekko śrubę docisku rolki w komorze szpuli.
⚠️ Zapaliła się czerwona dioda O.C. (Przegrzanie)
Przyczyna: Przekroczono cykl pracy urządzenia przy długim spawaniu. 👉 NIE WYŁĄCZAJ SPAWARKI Z GNIAZDKA! Zostaw ją włączoną. 👉 Wentylator ostudzi inwerter w 3 minuty i dioda zgaśnie samoczynnie.